 Türkçe tr
 English en
 Русский ru
 العربية ar
 Español es
 Português pt
 Azərbaycanca az
Kəlbətini daşıyan robot
Qaynaq kəlbətini robotun ucunda yerləşir; robot stasionar tərtibatdakı detalın ətrafında nöqtədən nöqtəyə hərəkət edir.
Təbəqə metal və kuzov detallarında hər nöqtəni eyni təzyiq, cərəyan və mövqe ilə qaynaq edən robotlaşdırılmış nöqtəvi qaynaq hüceyrələri qururuq.
Robotlaşdırılmış nöqtəvi qaynaq (kontakt nöqtəvi qaynaq) üst-üstə qoyulmuş təbəqə detalların iki elektrod arasında sıxılaraq elektrik cərəyanı ilə nöqtə-nöqtə birləşdirilməsinin robotla yerinə yetirilməsidir. Robot qaynaq kəlbətinini hər nöqtəyə eyni bucaq və mövqedə gətirir, qaynaq idarəetmə bloku isə təzyiqi, cərəyanı və müddəti hər nöqtədə eyni saxlayır.
Nöqtəvi qaynaq hüceyrəsi adətən yüksək yükgötürmə qabiliyyətli robotdan, servo və ya pnevmatik qaynaq kəlbətinindən, qaynaq idarəetmə blokundan, elektrod uclarının frezlənməsi qurğusundan (tip dresser), soyuducu su blokundan və detal tərtibatından ibarət olur. Robot kəlbətini özü daşıya bilər və ya detalı götürüb stasionar kəlbətinə apara bilər.
Avtomobil komponentləri istehsalında kuzov detalları, kronşteynlər və gücləndirici elementlər, məişət texnikasında isə korpus və panel detalları bu üsulla birləşdirilir. Hər nöqtənin qaynaq məlumatları qeydə alındığı üçün izlənə bilənlik də təmin olunur.

Hüceyrənin quruluşunu detalın ölçüsünə, nöqtələrin sayına və xəttin sürətinə görə birlikdə müəyyənləşdiririk.
Qaynaq kəlbətini robotun ucunda yerləşir; robot stasionar tərtibatdakı detalın ətrafında nöqtədən nöqtəyə hərəkət edir.
Robot detalı götürüb stasionar qaynaq kəlbətininə aparır; kiçik və orta ölçülü detallarda tsikli qısaldır.
Elektrod qüvvəsi və sıxılma sürəti proqramla tənzimlənir; müxtəlif təbəqə qalınlıqlarında daha sabit qaynaq verir.
Ucların avtomatik frezlənməsi və elektrodların dəyişdirilməsi sayəsində qaynaq keyfiyyəti növbə boyu qorunur.
Fırlanan masa və ya iki stansiya sayəsində operator detalı bərkidərkən robot qaynağı davam etdirir.
Hər nöqtənin cərəyan, qüvvə və müddət göstəriciləri qeydə alınır; hədəfdən kənar nöqtələr işarələnir.
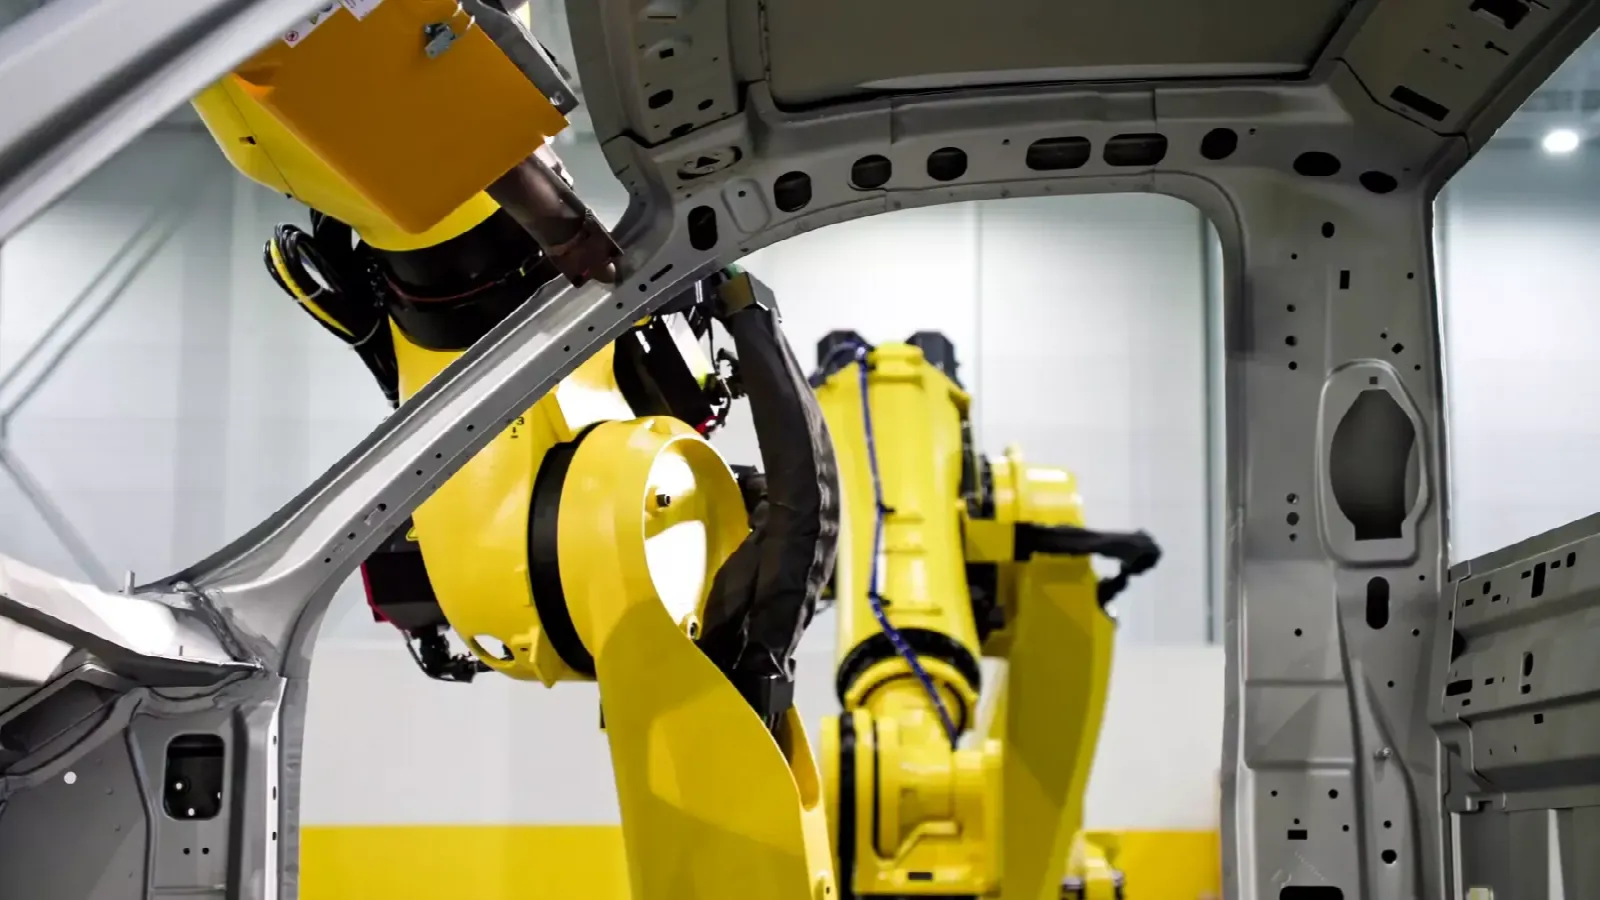
Əl ilə nöqtəvi qaynaqda operatordan asılı olaraq dəyişən nəticələr robotla hər detalda eyni olur.
Çoxlu nöqtə ilə birləşdirilən təbəqə metal detalların seriyalı istehsalında səmərəli işləyir.
Kuzov detalları, kronşteynlər, gücləndirici elementlər və oturacaq karkasları.
Korpus, panel və daxili gövdə təbəqə detalları.
Şkaf, kabin və qutu tipli təbəqə məmulatları.
Kabin, qoruyucu və gövdə təbəqələri.
Şkaf gövdələri və montaj lövhələri.
Köhnə nöqtəvi qaynaq hüceyrələrində robotun, kəlbətinin və idarəetmə blokunun dəyişdirilməsi.
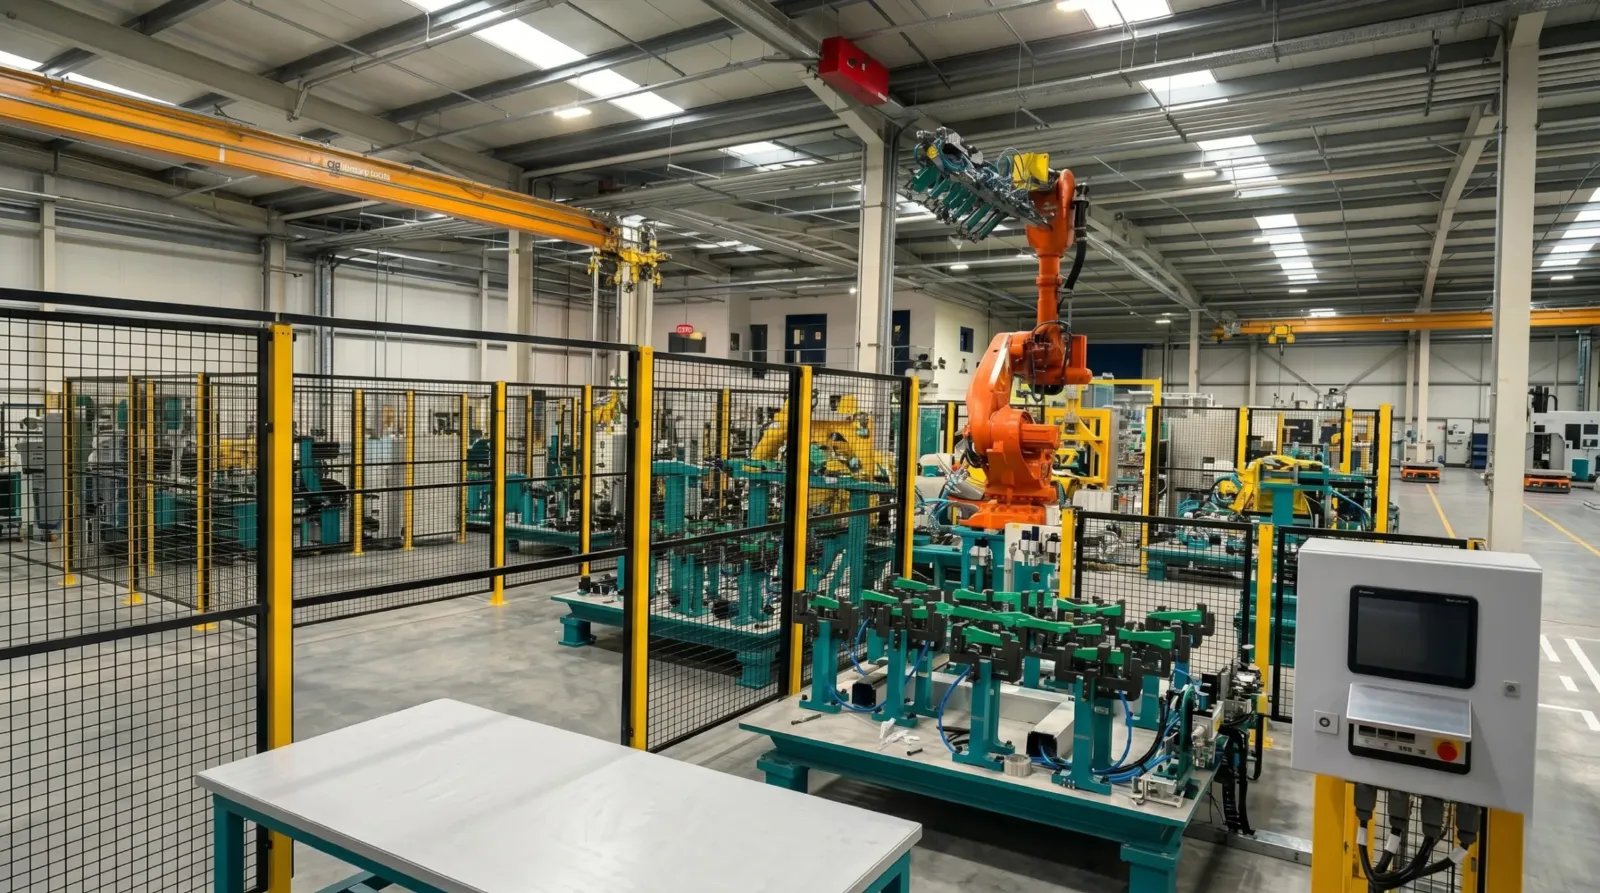
Tətbiqinizi və hədəflərinizi bizimlə bölüşün, sizə uyğun robot hüceyrəsini, yerləşdirmə sxemini və investisiya planını birlikdə müəyyənləşdirək.